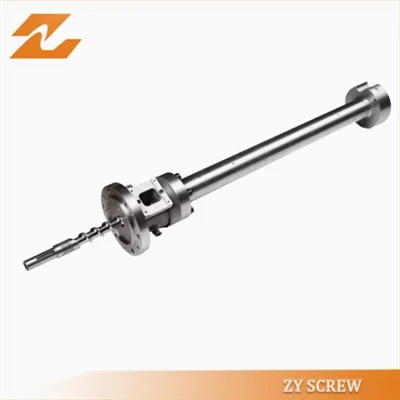
Будучи поставщиком цилиндрическо-шнековых экструдеров, я воочию убедился в важности качества экструзии в различных отраслях промышленности. Процесс экструзии является важным этапом производства, и качество продукции может существенно повлиять на конечный продукт. В этом блоге я расскажу о ключевых факторах, влияющих на качество экструзии цилиндрического шнекового экструдера, и предложу идеи, основанные на моем опыте в этой области.
Винтовой дизайн
Шнек является сердцем цилиндрического шнекового экструдера, и его конструкция играет решающую роль в определении качества экструзии. Геометрия шнека, включая его длину, диаметр, шаг и глубину полета, влияет на характеристики потока, смешивания и плавления материала. Хорошо спроектированный шнек может обеспечить равномерное плавление, правильное смешивание добавок и стабильную производительность.
Например, шнек с более длинным соотношением длины к диаметру (L/D) может обеспечить большее время пребывания материала, что обеспечивает лучшее плавление и перемешивание. Однако слишком длинный винт также может привести к перегреву и деградации материала. С другой стороны, шнек с более коротким соотношением L/D может не дать материалу достаточно времени для плавления и тщательного перемешивания.
Шаг винта также влияет на скорость потока материала. Шнек с меньшим шагом может увеличить давление и усилие сдвига, что полезно для плавления и смешивания. Однако это также может увеличить потребление энергии и риск деградации материала.
Температура ствола
Температура цилиндра – еще один критический фактор, влияющий на качество экструзии. Температурный профиль вдоль ствола следует тщательно контролировать, чтобы обеспечить правильное плавление и текучесть материала. Различные материалы имеют разные температуры плавления и температуры обработки, поэтому температуру ствола необходимо регулировать соответствующим образом.
Если температура цилиндра слишком низкая, материал может не расплавиться полностью, что приведет к плохому качеству экструзии, например, к неравномерной толщине, шероховатой поверхности и низкой прочности. С другой стороны, если температура ствола слишком высока, материал может разложиться, что приведет к обесцвечиванию, появлению запаха и снижению механических свойств.
Для поддержания стабильной температуры ствола необходимо использовать надежную систему обогрева и охлаждения. Система нагрева может представлять собой электрические, масляные или паровые нагреватели, в зависимости от конкретных требований процесса экструзии. Система охлаждения может иметь водяное или воздушное охлаждение и служит для отвода избыточного тепла от ствола и предотвращения перегрева.


Свойства материала
Свойства экструдируемого материала также оказывают существенное влияние на качество экструзии. Различные материалы имеют разную вязкость, температуру плавления и характеристики текучести, которые необходимо учитывать при разработке процесса экструзии.
Например, полимеры с высокой вязкостью требуют более высокого давления и температуры экструзии для достижения надлежащей текучести. С другой стороны, полимерам с низкой вязкостью могут потребоваться более низкие давления и температуры, чтобы предотвратить чрезмерную текучесть и стекание.
Влажность материала также является важным фактором. Излишняя влага может привести к образованию пузырей, пустот и других дефектов в экструдированном продукте. Поэтому перед экструзией необходимо высушить материал, чтобы гарантировать его качество.
Скорость подачи
Скорость подачи материала в экструдер является еще одним фактором, влияющим на качество экструзии. Скорость подачи следует регулировать в соответствии со скоростью экструзии и производительностью экструдера. Если скорость подачи слишком высока, экструдер может не справиться с материалом, что приведет к его перегрузке, плохому смешиванию и неравномерной экструзии. С другой стороны, если скорость подачи слишком низкая, экструдер может работать всухую, что приведет к перегреву и повреждению шнека и цилиндра.
Чтобы обеспечить постоянную скорость подачи, рекомендуется использовать надежный питатель, например объемный или гравиметрический питатель. Эти питатели позволяют точно измерять и контролировать количество материала, подаваемого в экструдер, обеспечивая стабильный и равномерный процесс экструзии.
Дизайн штампа
Матрица является заключительным компонентом процесса экструзии, и ее конструкция может существенно повлиять на форму и качество экструдируемого продукта. Матрица должна быть спроектирована так, чтобы соответствовать желаемой форме и размеру изделия, а также характеристикам текучести материала.
Хорошо спроектированная матрица может обеспечить равномерную подачу материала, предотвратить разбухание матрицы и обеспечить гладкую и однородную поверхность. Матрица также должна быть изготовлена из высококачественных материалов, чтобы выдерживать высокое давление и температуру процесса экструзии.
Техническое обслуживание и очистка
Регулярное техническое обслуживание и очистка цилиндрического шнекового экструдера необходимы для обеспечения его оптимальной производительности и качества экструзии. Шнек и цилиндр следует регулярно очищать от остатков материала, которые могут вызвать засорение, износ и коррозию.
Системы отопления и охлаждения также должны обслуживаться для обеспечения надлежащего контроля температуры. Подшипники, уплотнения и другие движущиеся части следует смазывать и регулярно проверять, чтобы предотвратить износ и повреждение.
Заключение
В заключение отметим, что на качество экструзии цилиндрического шнекового экструдера влияет несколько факторов, в том числе конструкция шнека, температура цилиндра, свойства материала, скорость подачи, конструкция матрицы и техническое обслуживание. Тщательно учитывая эти факторы и оптимизируя процесс экструзии, можно получить экструдированную продукцию высокого качества с постоянными свойствами.
Как поставщик цилиндрических шнековых экструдеров, мы предлагаем широкий ассортимент продукции, в том числеКонический двухшнековый ствол,ПВХ двойной винт, иШнековый экструдер. Наша продукция предназначена для удовлетворения разнообразных потребностей наших клиентов и предоставляет высококачественные экструзионные решения.
Если вы хотите узнать больше о нашей продукции или обсудить ваши конкретные требования, пожалуйста, свяжитесь с нами. Мы с нетерпением ждем возможности сотрудничать с вами для достижения ваших целей в области экструзии.
Ссылки
- Кампанелла, Огайо (2012). Полимерная экструзия. Уайли.
- Тадмор З. и Гогос К.Г. (2006). Принципы переработки полимеров. Уайли.
- Раувендал, К. (2014). Полимерная экструзия. Хансер.